

TL;DR:Si las soldaduras de placas pesadas se agrietan semanas después de la entrega, la causa principal casi siempre es el hidrógeno atrapado en la ZAT - no son malos soldadores. La solución comienza calculando el valor equivalente de carbono (CEV) del acero y luego aplica un precalentamiento real (mínimo de 150 grados, verificado mediante pirómetro de contacto, con tiempo de remojo) en cada junta donde CEV > 0,45 y espesor > 25 mm. Aquí está la metalurgia, las matemáticas y las seis preguntas que separan a los talleres que cumplen con los requisitos de los que cumplen con el papel-.
Un OEM de equipos pesados de la región de Australia Occidental nos llamó a principios de 2026 con un problema que no pudieron precisar. Seis de cuarenta soportes de brazo-pluma habían desarrollado grietas en frío dentro de las cuatro semanas posteriores a su llegada - y las grietas seguían la punta de las soldaduras de filete casi exactamente. Las soldaduras habían pasado la inspección visual en el taller de nuestro proveedor. Habían pasado controles dimensionales. Incluso habían pasado una exploración UT básica.
Lo que no habían pasado fue la caída de temperatura de 60 grados durante la noche en la ruta de transporte desde Fremantle hasta la mina de Pilbara.
Esta es la metalurgia que la mayoría de los compradores no ven en el WPS - y por qué decide si su proyecto de soldadura de placas supera el primer mes.
El agrietamiento en frío no es un problema para los soldadores. Es un problema de hidrógeno.
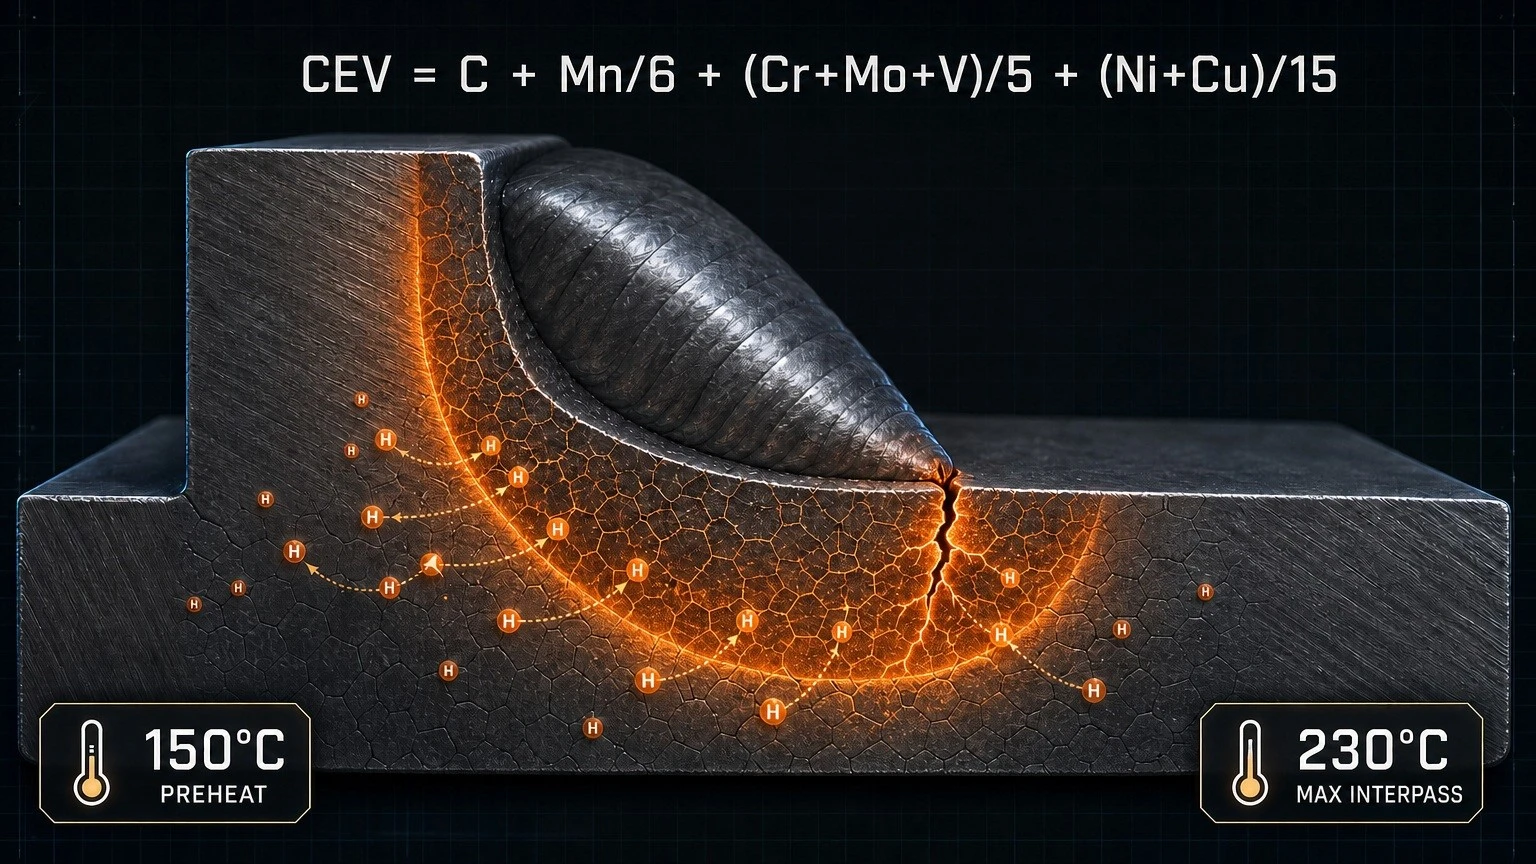
La soldadura de placas pesadas - cualquier cosa de más de aproximadamente 12 mm - introduce tres tensiones que la soldadura tiene que disipar antes de estabilizarse: contracción térmica a medida que se enfría el baño de soldadura, restricción del metal base circundante yhidrógeno difusibleabsorbido por la soldadura durante el inicio del arco.
El hidrógeno ingresa a la soldadura a través de la humedad en el fundente, la humedad en el gas protector o la contaminación de la superficie en el borde de la placa. A temperatura ambiente queda atrapado dentro de la microestructura de martensita endurecida de la zona afectada por el calor (HAZ). Cuando la pieza se enfría a través de la ventana de 100 a 200 grados - exactamente la banda que golpea una mañana de Pilbara - el hidrógeno atrapado presiona la frágil martensita hasta que se inicia una grieta. A veces horas más tarde. A veces días. A veces semanas.
Ese retraso es el motivo por el que aparece el crack.despuéspasa la inspección de recepción. La investigación sobre soldaduras multipasada de placas pesadas de alta-placa pesada confirma que las grietas transversales de la ZAT pueden iniciarse horas, días o incluso semanas después de la soldadura - impulsadas por el mismo mecanismo de restricción de hidrógeno-y-y directamente correlacionadas con valores de carbono equivalente superiores a 0,45-0,50 %.
La fórmula CEV decide si estás en la zona de peligro
El único número que predice si un acero determinado se agrietará-por hidrógeno bajo restricción es elValor equivalente de carbono (CEV)- calculado según la fórmula del IIW (Instituto Internacional de Soldadura), como se menciona en AWS D1.1:
CEV=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15
Para los grados de acero que utilizamos con mayor frecuencia en soldadura de placas medias y pesadas:
•Q235/ASTM A36- CEV normalmente 0,30–0,38 → precalentamiento opcional bajo restricción baja
•Q355/ASTM A572 Gr.50- CEV normalmente 0,42–0,48 → precalentamiento obligatorio en t > 20 mm
•Q690/ASTM A514- CEV normalmente entre 0,55 y 0,65 → precalentamiento obligatorio en cualquier espesor, con estricto control del hidrógeno
Una vez que CEV cruza0.45y el espesor combinado se eleva por encima25mm, tanto AS/NZS 1554.1 como AWS D1.1 requieren precalentamiento - y no el tipo "calentar el plato con un capullo de rosa durante dos minutos". Llega un verdadero precalentamiento150 grados mínimoen la unión, mantenida durante toda la primera-pasada de soldadura, con la capa intermedia tapada en230 gradospara evitar el engrosamiento del grano en la ZAT.
Las matemáticas están en todos los estándares. La disciplina para hacerla cumplir diariamente es lo que la mayoría de los proveedores se saltan.
Cómo se ve el precalentamiento real en el taller
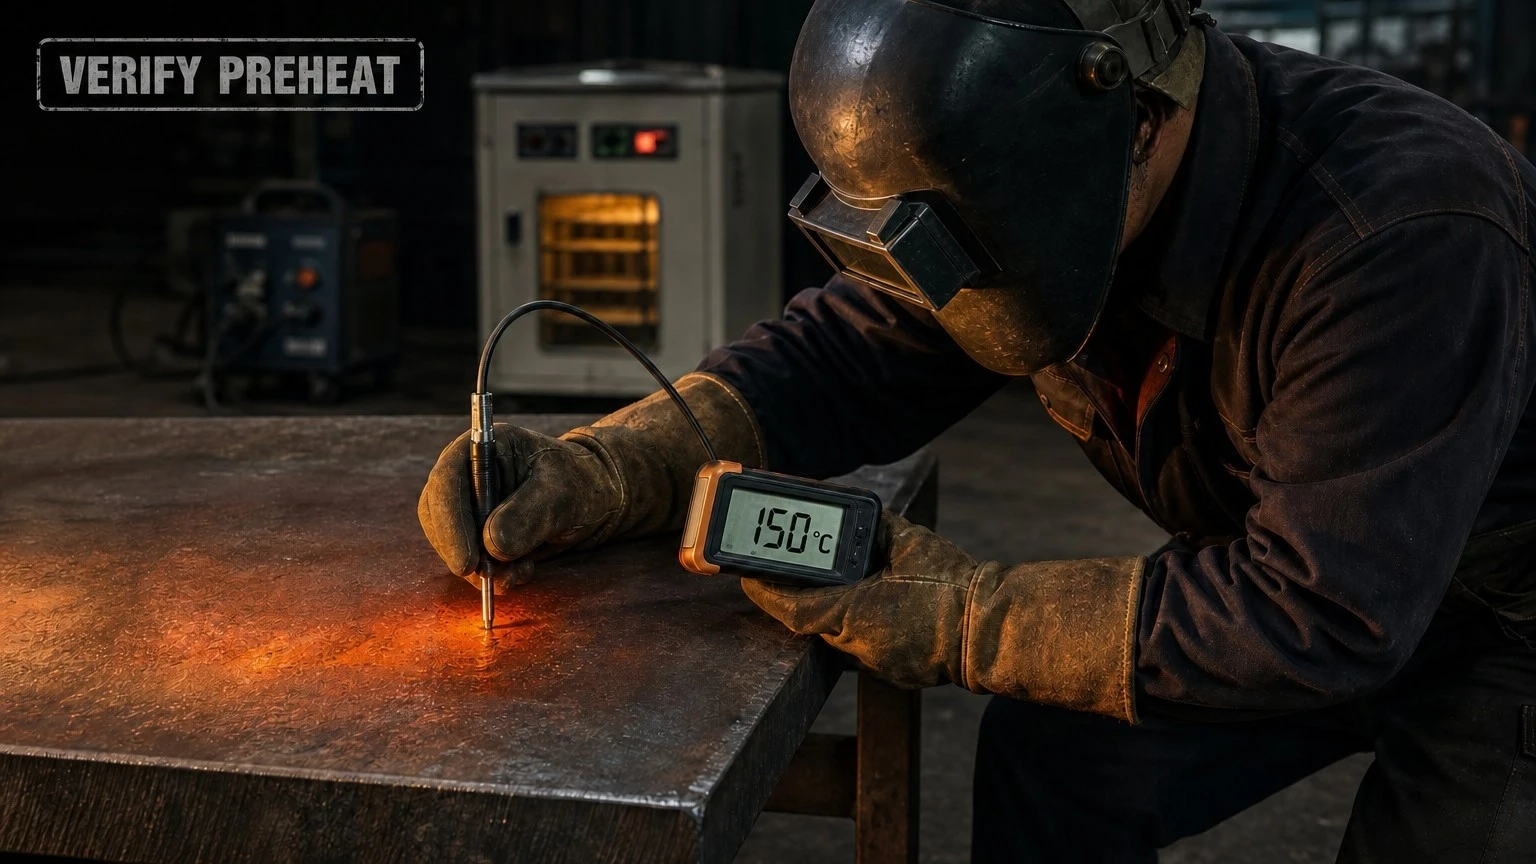
Hay una diferencia entre una pegatina en el WPS que dice "Precalentar 150 grados" y un piso que realmente lo hace. Dentro de nuestra celda de soldadura ISO 3834-2, el precalentamiento se verifica en seis puntos de control:
•Pirómetro de superficie, no aire ambiente.Una lectura de termopar sujeto o pirómetro de contacto tomada al menos a 25 mm del borde de la junta en ambos lados - o 1,5 veces el espesor de la placa si es mayor - para que se verifique que el metal base está empapado, no solo la piel-calentada. Una pistola de infrarrojos apuntando al aire vacío lee la habitación, no el acero.
•Remoje la banda antes de golpearla.La placa permanece a temperatura durante un mínimo de 2 minutos por cada 25 mm de espesor. Una placa de 50 mm se remoja durante cuatro-minutos antes de que se produzca el primer arco. Saltarse el remojo es la causa más común de "lo precalenté pero aún así se agrietó".
•Consumibles controlados por hidrógeno-.Para grados CEV > 0,45 utilizamos electrodos básicos-recubiertos de bajo-hidrógeno que se mantienen en hornos de varillas a 120-150 grados desde el momento en que se abre la lata. La humedad absorbida durante el almacenamiento a temperatura ambiente es exactamente la fuente de hidrógeno que predice la fórmula.
•Las soldaduras por puntos no están exentas.Cada tachuela entra en metal precalentado - misma temperatura, misma disciplina de remojo. Un punto de soldadura en frío es un iniciador que ninguna cantidad de precalentamiento posterior a la soldadura puede deshacer.
•Protocolo de interrupción de soldadura.Si el arco se detiene por cualquier motivo - cambio de turno, falla del equipo, pausa para el almuerzo -, se debe volver a verificar-la unión a la temperatura de precalentamiento antes de la siguiente pasada. Un porro que permaneció durante la noche a temperatura ambiente no es un porro precalentado, incluso si se precalentó ayer.
•Techo entre pasadas.Un segundo pirómetro monitorea la temperatura máxima entre pasadas. Si se pasa el límite de 230 grados, se cambia el riesgo de agrietamiento por la pérdida de dureza - modo de falla diferente, el mismo lote rechazado.
Seis preguntas que vale la pena hacerle a su proveedor
Si obtiene soportes de placas pesadas, marcos de base o piezas soldadas estructurales en un taller de fabricación chino, estas seis preguntas separan a los proveedores que pueden mostrarle los cálculos de los que solo pueden mostrarle un logotipo en un sitio web:
1. "¿Cuál es el CEV de la placa que estás comprando para este trabajo?"- Si no lo saben, el WPS no fue calibrado para el acero real.
2. "¿Cuál es la temperatura mínima de precalentamiento para la articulación que se rompe aquí?"- Una mirada en blanco significa que el WPS salió de una plantilla, no del material.
3. "¿Cómo se verifica el precalentamiento en el piso - termopar sujeto, pistola de infrarrojos u omitirlo?"- La respuesta le indica si el WPS se aplica o es una aspiración.
4. "¿Cuál es su control de hidrógeno para electrodos de baja-h?"- Los hornos de varillas a más de 120 grados son la respuesta visible. Todo lo demás son conjeturas.
5. "Muéstrame un archivo por lotes reciente con el registro entre pasadas".- Un registro real tiene números de paso-by-y un rastro de pirómetro. Una respuesta de "simplemente lo hacemos" no tiene ninguna de las dos cosas.
6. "¿Aplica postcalentamiento en juntas de sección -CEV alta o-gruesa - y puede mostrarme el registro de tiempo-temperatura?"- Para CEV > 0,55 o secciones superiores a 50 mm, el poscalentamiento (250 grados × 4 h) es la defensa estándar contra el agrietamiento retardado. Si la respuesta es "simplemente dejamos que se enfríe lentamente", eso no es postcalentamiento. Esa es la esperanza.
El primer proveedor que responde a las seis preguntas con cifras reales suele ser aquel cuyas piezas llegan sin grietas.
Por qué esto se relaciona con el control de calidad de su recepción
El problema de las fisuras-frías en el sitio de Pilbara no apareció en la estación de inspección de nuestro proveedor homólogo. Apareció en el muelle de recepción del OEM, cuatro semanas después, en condiciones ambientales más frías que cualquier cosa que el soldado hubiera visto en el taller. Esa es la naturaleza del craqueo retardado del hidrógeno: sigue a la pieza hasta que se pone en servicio y solo se manifiesta cuando el ambiente se enfría.
Para los compradores OEM que obtienen acero estructural, piezas soldadas para equipos de minería o soportes para remolques y chasis en condiciones australianas - en la costa de Australia Occidental, en los Alpes de Tasmania o en cualquier sitio que caiga por debajo de los 10 grados durante la noche - la disciplina de precalentamiento en el WPS no es papeleo. Es la diferencia entre una pieza que llega entera y una pieza que llega con un crack de cuatro-semanas-de retraso.
Lo hemos incluido en nuestra cadena de documentación ISO 3834 porque las matemáticas de precalentamiento son las que deciden si vale la pena escribir la documentación en primer lugar.
Desde que implementamos nuestro protocolo actual de verificación de precalentamiento en 2024, hemos enviado más de300+ toneladasde soldaduras de placas pesadas a fabricantes de equipos originales australianos bajo la disciplina de seis-puntos de control - sin devoluciones de grietas en frío-hasta la fecha.
¿Solo explorando? Primer paso de baja-fricción.ComentarioPRECALENTARa continuación y le enviaré nuestra hoja de orientación de precalentamiento de 5-páginas: umbrales CEV, tiempos de remojo, reglas de soldadura por puntos, protocolo de interrupción y reglas de control de hidrógeno para placas Q355, Q690 y ASTM A572 Gr.50.
¿Está ejecutando un proyecto en vivo?Envíenos sus dibujos para una revisión gratuita de DFM y metalurgia de soldadura. Analizaremos su grado, espesor y geometría de unión a través de los cálculos CEV y le diremos exactamente qué soldaduras necesitan precalentamiento, qué temperatura y qué consumibles - antes de que la primera placa llegue a la mesa de corte. Respuesta de ingeniería dentro de las 24 horas. Acuerdo de confidencialidad bajo petición.
Sobre el autor:Qingdao Tianhua Yihe Metal Fabrication es un taller de una sola-instalación de 7000㎡ en Qingdao que cuenta con soldadura ISO 3834-2 (nivel integral), mano de obra AS/NZS 5131, AS/NZS 4680 HDG y certificaciones de soldador AWS D1.1; trabaja diariamente en soldadura de placas medias, soldadura de placas pesadas y fabricación de chapa metálica, con 20 años de OEM de acero estructural. Exportaciones a Australia y al mercado mundial.


